
Šta H112 znači u leguri 5083
5083 je legura aluminijuma-magnezijuma sa 4,0-4,9 posto magnezijuma, a H112 je temperament koji se primjenjuje na proizvode koji su toplo obrađeni, a zatim podvrgnuti kontrolisanoj količini naprezanja ili termičke obrade kako bi se zadovoljila specificirana mehanička svojstva bez daljeg smanjenja hladnoće. ASTM B209 tretira H112 kao temperaturu za ploče i valjane šipke gdje materijal ima zagarantovana mehanička svojstva, ali nije kaljen naprezanjem na način na koji su H116 ili H321.
Praktična posljedica je ploča umjerene-do-dobre čvrstoće, velikog izduženja i strukture koja je vrlo tolerantna na zavarivanje. Budući da nema teškog hladnog rada, zaostalo naprezanje je manje nego kod jako valjanog proizvoda, tako da velika ploča ostaje ravnija tokom rezanja i postavljanja-.
Ultra-široka ploča je ona koja je valjana izvan uobičajenih širina mlina. Ovaj mlin isporučuje ploču 5083-H112 širine do 2600 mm, koja je dovoljno široka da obuhvati punu ploču trupa ili palubu bez uzdužnog šava.
Hemijski i mehanički podaci prema ASTM B209
| Element, posto | Ograničenje za 5083 |
|---|---|
| Magnezijum | 4.0-4.9 |
| Mangan | 0.40-1.0 |
| Chromium | 0.05-0.25 |
| Iron | 0,40 max |
| Silicijum | 0,40 max |
| Aluminijum | Ostatak |
| Nekretnina na sobnoj temperaturi | 5083-H112 |
|---|---|
| Zatezna čvrstoća | 275 MPa minimum (275-350 MPa tipično) |
| 0,2% otpornosti | 125 MPa minimum |
| Izduženje u 50 mm | 12% minimalno na ploči od 12,5-40 mm |
| Gustina | 2,66 g/cm3 |
| Modul elastičnosti | oko 71 GPa |
Standard postavlja minimume{0}}zavisne od debljine, a gornje vrijednosti se odnose na opseg debljine ploče koji se obično koristi za morsku strukturu. Ploča se također uspješno koristi na kriogenim temperaturama, gdje 5083 zadržava žilavost i ne pokazuje duktilni-u-prijelaz.
Zašto je odabrana ultra-široka ploča
Manje uzdužnih šavova: ploča od 2600 mm zamjenjuje dvije ili tri ploče standardne -širine, tako da dužina šava naglo opada, a s tim se smanjuju i sati izrade.
Bolji integritet trupa: manje zavarenih spojeva znači manje zona{0}}zahvaćenih toplinom, manje inspekcijskih tačaka i manje šanse za povećanje naprezanja u napregnutoj ploči.
Poboljšan izgled: palubi ili nadgradnji sa manje linija zavarivanja potrebno je manje oklopa i manje pripreme boje.
Manja težina po dizajnu: kontinuirana ploča omogućava dizajneru da efikasnije koristi sekciju od one spojene u preklopu.
Brža izrada: trgovine troše manje vremena na-uklapanje, poravnavanje i nakon-ispravljanje zavara.
Bolja ravnost: široka ploča valjana na kontrolisanom mlinu dolazi ravno, što smanjuje izobličenje tokom rezanja i zavarivanja.
Napomene o zavarivanju i izradi
5083 je zavaren MIG i TIG sa 5183 ili 5356 punilom na AWS A5.10. Priprema površine je kritična: oksidni film se topi daleko iznad metala, tako da je područje spoja od nehrđajućeg čelika-četkano i odmašćeno neposredno prije zavarivanja. Nešto veća brzina putovanja i manji unos topline nego što bi se koristio na čeliku održavaju zonu{6}}zahvaćenu toplinom uskom.
Za široku ploču, redoslijed treba planirati tako da se toplina izbalansira oko neutralne ose. Pričvrsni zavari su kratki i ravnomjerno raspoređeni, a na čeonim spojevima u tankoj ploči koristi se potporna šipka za kontrolu prodora. Tamo gdje se ploča treba formirati, minimalni polumjer savijanja ovisi o temperamentu i debljini i treba ga ispitati na uzorku prije proizvodnog valjanja. Odrezane ivice su obrađene kako bi se uklonio posjekotina, koja je čest izvor pucanja pod opterećenjem od zamora.
Za rad u morskoj vodi gotova konstrukcija je zaštićena sistemom premaza i oštećenim anodama, a čelični okovi su izolirani od aluminija izolacijskom barijerom.
Pregled, certifikacija i dostava
Ploča se provjerava na debljinu preko mreže točaka, ravnost u odnosu na ravnu ivicu i stanje površine uključujući inkluzije, preklope i tragove kotrljanja. Ultrazvučno ispitivanje se koristi tamo gde je određeno za primenu, a testovi na zatezanje i savijanje se uzimaju sa ploče ili uzorka iste toplote. Certifikacija se daje prema ASTM B209 i, gdje je potrebno, prema klasifikacijskim društvima, tako da se ploča može prihvatiti za strukturu trupa i palube.
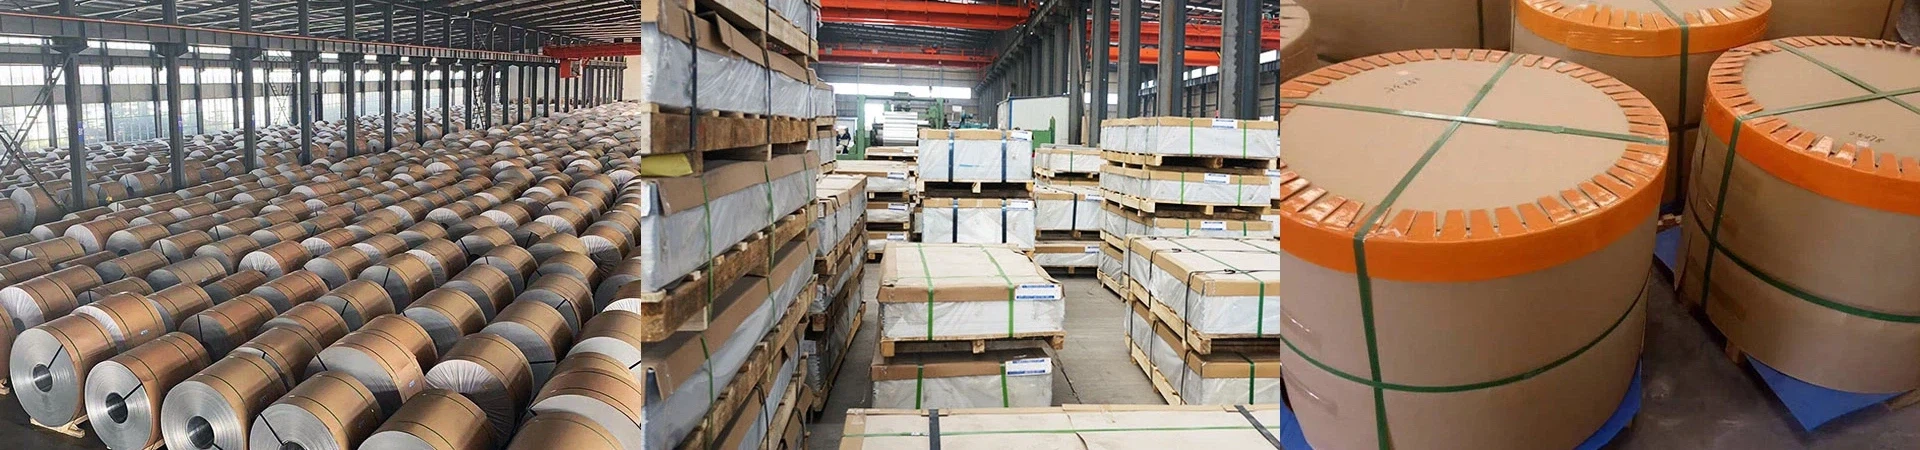
Standardna isporuka pokriva debljinu od 6 mm do 120 mm, širinu do 2600 mm i dužinu do 12000 mm, sa pločom izrezanih-na-veličine, CNC-profiliranim dijelovima i rubno{7}}glodanom pločom. Ploče se isporučuju na drvenim paletama sa preklapanjem, zaštitom rubova i čeličnim trakama, a svaka ploča je označena legurom, temperaturom, toplinskim brojem, dimenzijama i brojem ploče. Svaku pošiljku prati sertifikat o ispitivanju mlina za hemijska i mehanička svojstva.
Često postavljana pitanja
P: Da li je 5083-H112 pogodan za oplatu trupa?
O: Pogodan je za nadgradnje, palube i ne-uronjene strukture i često se koristi tamo gdje su široki ravni paneli prednost. Pokrivanje trupa u kontinuiranoj uporabi morske vode obično je specificirano u H116 ili H321, koji nose dodatne zahtjeve za otpornost na koroziju.
P: Kako se H112 razlikuje od H116?
O: H116 je stabilizirana temperatura s većom minimalnom vlačnom i otpornom čvrstoćom i obaveznim ispitivanjem intergranularne korozije za upotrebu u morskoj vodi. H112 ima niža zagarantovana svojstva, ali bolje istezanje i koristi se tamo gdje dominiraju oblikovanje i zavarivanje.
P: Koja je najveća dostupna širina?
O: Ploča se isporučuje širine do 2600 mm, debljine od 6 mm do 120 mm i dužine do 12000 mm. Širine veće od toga se ne valjaju u ovoj leguri.
P: Kako se kontroliše ravnost na širokoj ploči?
O: Široka ploča se valja i izravnava na kontrolisanom mlinu i proverava u odnosu na ravnu ivicu preko ploče. Nisko zaostalo naprezanje, koje proizlazi iz trase H112, drži ploču ravnom nakon rezanja i tokom postavljanja-upiranja.
P: Da li legura radi na niskim temperaturama?
O: Da. 5083 zadržava svoju žilavost na kriogenim temperaturama bez duktilnog-na-prijelaza, što je jedan od razloga zašto se koristi za rezervoare tečnog gasa i za plovila koja rade u polarnim vodama.


